

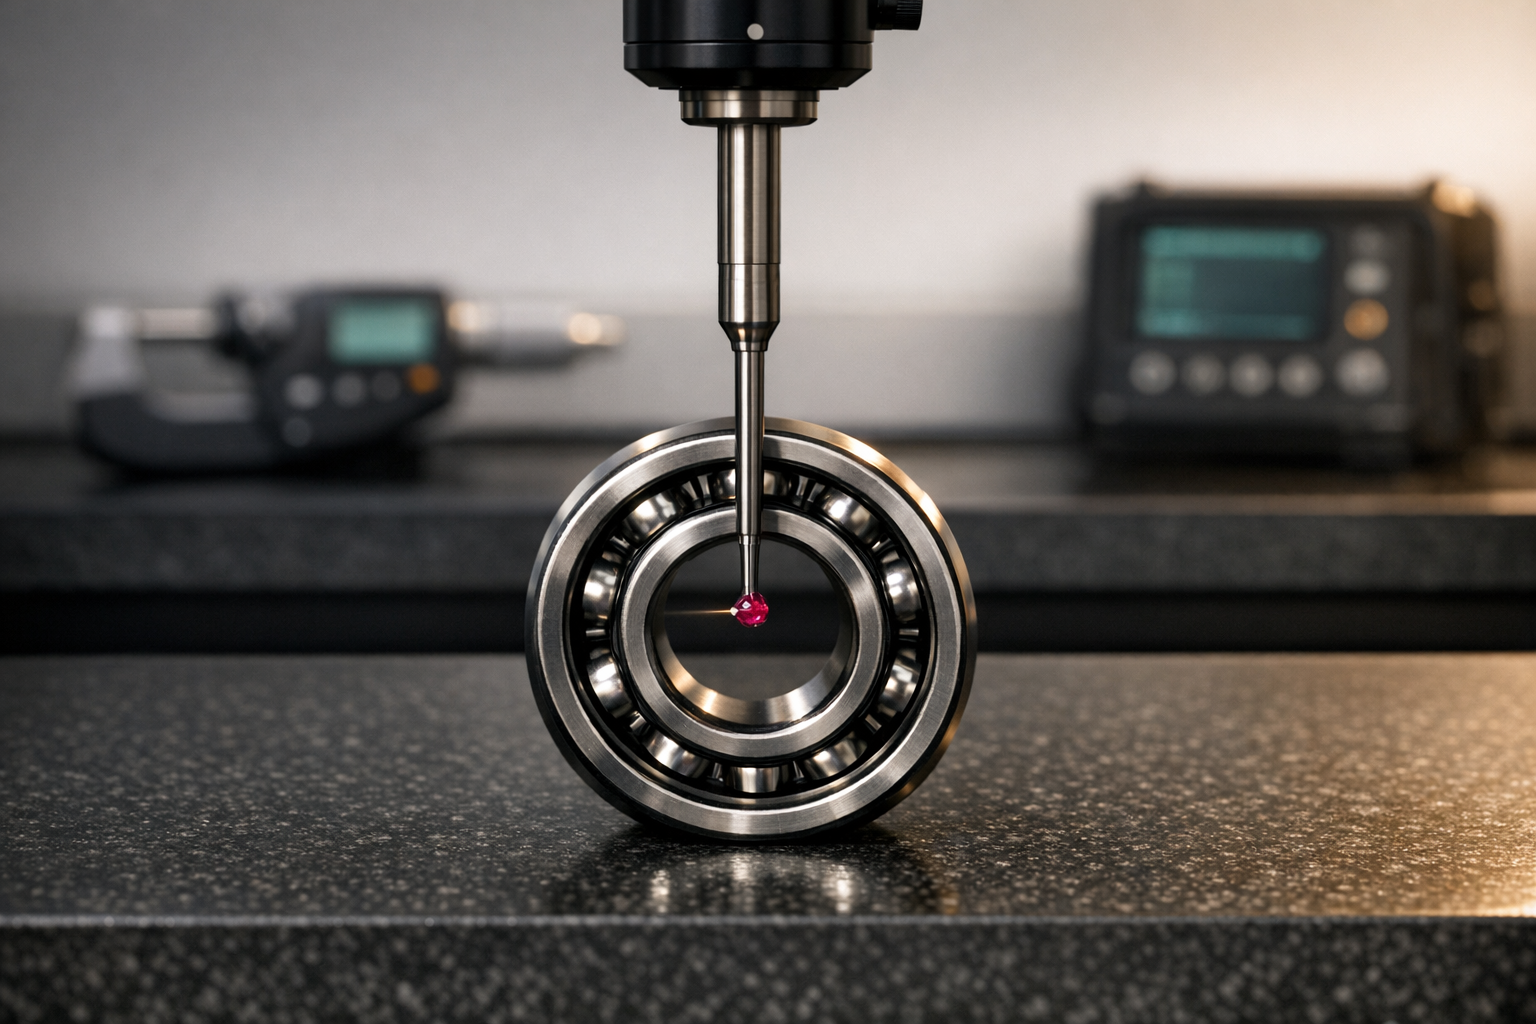
Какие виды проверок проводились на заводе по производству подшипников?
Подшипники являются важнейшими компонентами машин и требуют точного контроля для обеспечения надежности и производительности. Вот краткий обзор основных методов контроля, используемых в производстве подшипников :
- Визуальный и поверхностный осмотрОбнаружение дефектов поверхности, таких как трещины, ржавчина или изменение цвета. Автоматизированные системы и ручная проверка гарантируют качество поверхности и правильную сборку.
- Проверка размеровТакие инструменты, как координатно-измерительные машины (КИМ), позволяют с исключительной точностью, часто до микронного уровня, проверять размеры, округлость и текстуру поверхности.
- Материальная целостностьСпектроскопия и неразрушающий контроль (например, ультразвуковые и рентгеновские методы) подтверждают состав материала и выявляют внутренние дефекты.
- Тестирование производительности: Имитирует условия эксплуатации для проверки вибрации, уровня шума, температурной стабильности и смазка Эффективность.
- Соответствие стандартам и окончательный контроль качества.Обеспечивает соблюдение международных стандартов, таких как: ISO 9001: 2015 и ИАТФ 16949с тщательной оценкой на каждом этапе производства.
Эти проверки гарантируют, что подшипники соответствуют строгим требованиям таких отраслей, как автомобильная , аэрокосмическая и машиностроительная промышленность. Обеспечивая точность и долговечность, производители экономят средства, сокращают время простоя и поставляют надежную продукцию.
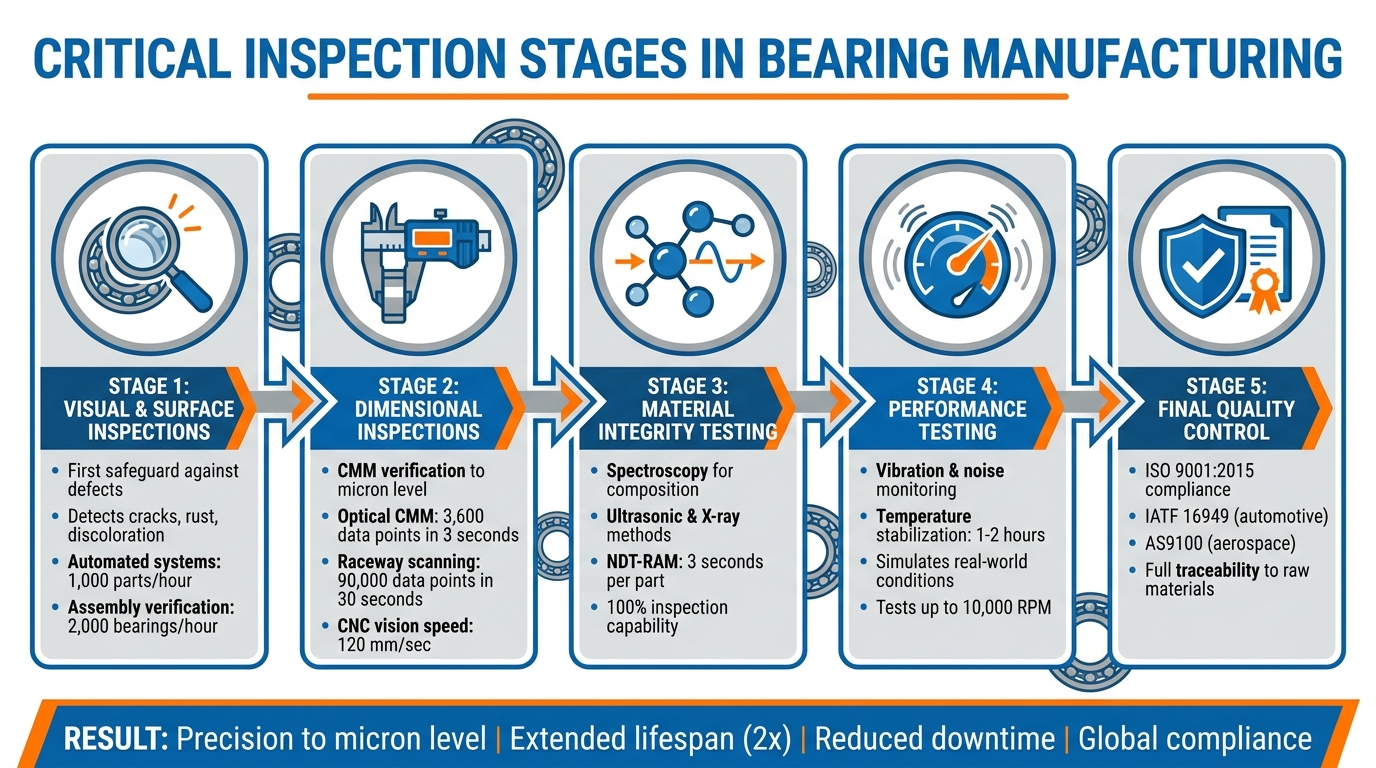
5 критически важных этапов контроля качества при производстве подшипников
Как изготавливаются подшипники: процедуры тестирования.
Визуальный и поверхностный осмотр
Визуальный осмотр служит первой мерой защиты от попадания дефектных подшипников в производство или к потребителям. Эти проверки помогают выявить поверхностные дефекты, такие как трещины, отслоение, ржавчина, царапины или изменение цвета от нагрева, которые могут повлиять на производительность. Любой подшипник с такими признаками немедленно отбраковывается. Этот этап закладывает основу для более углубленных проверок на более поздних этапах процесса.
Обнаружение дефектов поверхности
Процесс начинается с тщательной очистки . Подшипники промываются в легком масле или керосине для удаления остатков смазки или загрязнений, которые могут скрывать потенциальные дефекты.
Для подшипников меньшего размера инспекторы вручную вращают наружное кольцо, используя звук и тактильные ощущения для обнаружения неровностей. Подшипники большего размера, которые нельзя вращать вручную, тщательно проверяются на наличие дефектов на элементах качения, поверхностях дорожек качения и сепараторах. Автоматизированные системы также играют ключевую роль: камеры могут измерять неровности со скоростью около 1,000 деталей в час, а встроенные рентгеновские системы гарантируют наличие всех компонентов, таких как шарики. Если отсутствует хотя бы один компонент, система автоматически запускается и отбраковывает деталь.
Проверка качества выполненных работ
Визуальный осмотр выходит за рамки проверки поверхностных дефектов и обеспечивает правильную сборку. Инспекторы подтверждают, что все детали — шарики, обоймы, сепараторы и заклепки — соответствуют проектным спецификациям. Они проверяют надежность крепления заклепок и осматривают сепараторы на наличие признаков износа. Современные высокоточные датчики позволяют проверять сборку со скоростью до 2,000 подшипников в час , обеспечивая качество продукции без замедления производственных процессов.
Контроль размеров и измерений
После визуального осмотра подшипники проходят проверку размеров — критически важный этап для таких применений, как аэрокосмическая и автомобильная промышленность, где точность не подлежит обсуждению. В таких условиях высоких нагрузок даже мельчайшие отклонения — вплоть до субмикронных значений — могут повлиять на производительность. Контроль размеров гарантирует, что каждый подшипник идеально соответствует своим техническим характеристикам по диаметру, ширине, округлости и качеству поверхности.
Проверка точности размеров
Координатно-измерительные машины (КИМ) играют ключевую роль в обеспечении точности размеров. Эти машины подтверждают, что подшипники соответствуют точным требованиям к размеру, форме и даже сложной геометрии. Для более крупных или тяжелых компонентов мостовые КИМ позволяют работать с увеличенным масштабом без ущерба для точности.
Оптические координатно-измерительные машины предлагают бесконтактный подход, исключающий риск царапин, вызываемых контактными щупами. Например, стандартное круговое сканирование для проверки округлости может получить 3,600 точек данных всего за 3 секунды , в то время как стратегии спирального сканирования дорожек качения подшипников собирают 90 000 точек данных чуть более чем за 30 секунд . Такой уровень детализации и скорости помогает производителям обнаруживать дефекты, которые могут быть пропущены при использовании традиционных методов.
Среди других передовых инструментов — лазерные системы и цифровые компараторы, такие как Starrett HDV250 , обеспечивающие высокоточные измерения. Аналогично, системы машинного зрения с ЧПУ, такие как Starrett AVR400 , достигают скорости 120 мм/сек , обеспечивая быструю и точную проверку. В декабре 2025 года компания Forest City Gear расширила свои возможности, добавив аналитическую измерительную машину Kapp Niles KNM 4X . Это позволило проводить проверку высокоточных заготовок и шестерен диаметром до 450 мм и массой до 500 кг с улучшенной скоростью и стабильностью.
После подтверждения точности размеров основное внимание переключается на оценку текстуры поверхности и твердости.
Проверка качества поверхности и твердости.
Качество обработки поверхности играет важную роль в определении того, насколько хорошо подшипник справляется с трением и смазкой. Такие инструменты, как профилометрия и атомно-силовая микроскопия (АСМ), позволяют исследовать шероховатость поверхности с невероятной точностью. Портативные приборы, такие как Mitutoyo SJ-220 , упрощают проверку качества поверхности на различных этапах производства.
Испытание на твердость по Роквеллу подтверждает, что процесс термообработки обеспечил необходимую прочность материала. Компания Bearings Direct подчеркивает важность этого этапа, заявляя: «Термообработка имеет решающее значение для достижения желаемой твердости и прочности. Испытание на твердость по Роквеллу и ультразвуковые методы подтверждают эффективность этого процесса» . Ультразвуковые методы дополняют традиционные испытания, обеспечивая дополнительную гарантию целостности материала без причинения ему повреждений.
После тщательной проверки точности размеров, качества поверхности и твердости, следующий этап контроля сосредоточен на целостности материала и функциональных характеристиках.
Целостность материалов и неразрушающий контроль
После проверки внешних размеров и качества поверхности следующим шагом для производителей является более тщательная — в прямом смысле слова — внутренняя оценка направлена на проверку внутренней структуры материала, чтобы выявить любые дефекты, которые могли быть пропущены при визуальном осмотре или проверке размеров.
Проверка состава материала
Одним из первых шагов в этом процессе является проверка химического состава сырья, такого как сталь , керамика или полимеры. Спектроскопия играет здесь решающую роль, гарантируя соответствие каждой партии металлургическим стандартам и предотвращая дорогостоящие ошибки. Она также обеспечивает прослеживаемость, что крайне важно в производстве. Связывая каждый готовый подшипник с его первоначальным источником материала, производители поддерживают четкую цепочку подотчетности на протяжении всего производственного процесса.
Такой акцент на составе материалов закладывает прочную основу для следующего этапа: надежного неразрушающего контроля.
Неразрушающие методы контроля
После проверки состава материала в дело вступают методы неразрушающего контроля (НК), обеспечивающие внутреннюю целостность компонентов. Такие методы, как ультразвуковой контроль и магнитопорошковая дефектоскопия, являются основными в отрасли для обнаружения скрытых дефектов. Как поясняет компания Bearings Direct, «методы неразрушающего контроля, такие как ультразвуковой контроль и магнитопорошковая дефектоскопия, используются для обнаружения внутренних дефектов без повреждения изделия» . Эти методы особенно важны для подшипников, используемых в условиях высоких нагрузок или высоких температур.
Еще один выдающийся метод — резонансно-акустический метод (NDT-RAM), часто называемый «тестированием методом пинга». Этот метод оценивает состояние подшипниковых колец путем анализа их акустической сигнатуры. Он очень эффективен для выявления таких проблем, как несоответствия в термообработке, трещины и производственные дефекты, например, отсутствие фасок или нешлифованные поверхности. Примечательно, что системы NDT-RAM могут проверять отдельные детали всего за 3 секунды, что позволяет проводить 100% контроль даже в условиях крупномасштабного производства.
Для дополнительной уверенности в целостности внутренних компонентов используется рентгеновский анализ. Например, он может подтвердить наличие всех шариков внутри корпуса подшипника без необходимости его разборки.
Эти комплексные проверки закладывают основу для следующего этапа: эксплуатационных испытаний, которые гарантируют надежную и долговременную работу подшипников.
sbb-itb-d28dc3f
Тестирование производительности и функциональности
После подтверждения целостности материала подшипников следующим шагом является тестирование их рабочих характеристик. На этом этапе моделируются реальные условия эксплуатации, чтобы убедиться в надежности подшипников при воздействии рабочих нагрузок.
Проверка уровня вибрации и шума.
Для выявления таких проблем, как смещение, недостаточная смазка или загрязнение, специалисты используют инструменты мониторинга вибрации и шумовые локаторы. Эти инструменты помогают идентифицировать нерегулярные звуки или металлические шумы, которые могут сигнализировать о проблеме. Анализируя спектральные характеристики, специалисты могут точно определить механическую ненадежность — часто это проявляется в виде доминирующей гармоники с частотой 1×об/мин наряду с более высокими гармониками.
Одним из эффективных методов диагностики неисправностей является тестирование с затуханием вибрации при отключении питания . Этот подход исследует характер вибрации в момент отключения питания. Механические проблемы, такие как люфт, продолжают проявляться во время замедления вращения, в то время как электрические проблемы исчезают мгновенно. Для радиально-упорных шарикоподшипников приложение осевой нагрузки во время этого теста помогает избежать ложных показаний о люфте.
Для небольших машин проверка вращения вручную после установки может выявить заедание, неравномерный крутящий момент или другие видимые дефекты до подачи питания. Однако для более крупных машин требуется более постепенный процесс. Начните без нагрузки, затем медленно увеличивайте скорость и нагрузку, внимательно следя за появлением необычных шумов или скачков температуры.
После завершения анализа вибрации специалисты переходят к проверке температуры и смазки, чтобы подтвердить общую работоспособность подшипника.
Анализ температуры и смазки
Контроль температуры играет ключевую роль во время функциональных испытаний. Подшипники обычно стабилизируют свою температуру в течение 1–2 часов. Для получения наиболее точных показаний специалисты измеряют температуру наружного кольца непосредственно через масляные отверстия, а не полагаются на температуру внешней поверхности корпуса.
Современные испытательные стенды с системами управления с обратной связью обеспечивают точные измерения расхода и температуры масла. Эти системы регулируют работу таких компонентов, как вентиляторы теплообменников или двигатели насосов, на основе показаний температуры масла, создавая контролируемые условия, имитирующие реальные условия эксплуатации. Проведение таких испытаний обычно занимает около суток.
В ходе этого процесса специалисты следят за такими признаками, как утечка смазки , загрязнение или неэффективность системы смазки на высоких скоростях. Внезапное или необычно высокое повышение температуры часто указывает на такие проблемы, как избыточное количество смазки, недостаточный зазор или неправильная установка.
Окончательный контроль качества и соответствие стандартам
Заключительный этап контроля качества объединяет все данные, полученные в ходе предыдущих испытаний на размеры, материалы и рабочие характеристики, чтобы гарантировать безупречность подшипников. После завершения испытаний на рабочие характеристики все результаты проверки интегрируются в единую систему контроля качества. Этот этап гарантирует, что каждый подшипник, покидающий завод, соответствует как ожиданиям заказчика, так и международным стандартам.
ISO 9001: 2015 Соответствие требованиям
ISO 9001:2015 признан во всем мире стандартом управления качеством в производстве подшипников. Он основан на семи ключевых принципах: ориентация на клиента, лидерство, вовлеченность персонала, процессный подход, постоянное совершенствование, принятие решений на основе фактических данных и управление взаимоотношениями. Кевин Суини, основатель и генеральный директор Pacific International Bearing Sales Inc., подчеркивает его важность:
«ISO 9001:2015 — это глобальный стандарт для систем управления качеством (СУК). Он обеспечивает структурированную основу для обеспечения согласованности продукции, операционной эффективности и удовлетворенности клиентов».
Эта система делает акцент на прослеживаемости, связывая каждый подшипник с его сырьем, производственной партией и протоколами контроля качества. Для обеспечения соответствия конечных размеров и качества обработки поверхности точным допускам на микронном уровне используются передовые инструменты, такие как координатно-измерительные машины (КИМ), лазерные микрометры и профилометры. В специализированных отраслях применяются дополнительные стандарты — IATF 16949 часто используется в автомобилестроении, в то время как подшипники для аэрокосмической отрасли соответствуют более строгим требованиям AS9100.
Проверки в процессе производства и финальные проверки
Контроль качества осуществляется на каждом этапе производства, а не только в конце. Например, в январе 2025 года компания Hartford Technologies продемонстрировала проактивный подход на своих предприятиях в Коннектикуте и Шанхае. Их система включала измерение неровностей круглых поверхностей со скоростью 1,000 дорожек качения в час, проверку наличия компонентов для 2,000 подшипников в час и использование рентгеновской технологии в режиме реального времени для подтверждения количества шариков — все это обеспечивало 100% соответствие стандартам. Эти процессы соответствовали стандартам IATF 16949 и ISO 9001, удовлетворяя требованиям крупносерийного производства в автомобильной и промышленной отраслях.
Компания Hartford Technologies также демонстрирует современные методы контроля качества благодаря процессу расширенного планирования качества продукции (APQP). Как поясняет компания:
«Процесс планирования качества продукции Hartford Advanced Product Quality Planning воплощает в себе концепции предотвращения дефектов и непрерывного совершенствования, а не обнаружения дефектов».
Для обеспечения надежности заключительный этап контроля качества включает в себя тщательную визуальную и функциональную оценку. Перед отгрузкой специалисты проверяют дорожки качения, внешние поверхности, износ сепаратора и внутренний зазор, чтобы убедиться, что подшипники соответствуют всем техническим требованиям. Автоматизированные системы дополнительно улучшают этот процесс, интегрируя данные в режиме реального времени и отбраковывая любые несоответствующие детали до их дальнейшей обработки. Эта заключительная проверка служит высшей гарантией, обеспечивая поставку клиентам только подшипников, отвечающих строгим стандартам.
Заключение
Проверка подшипников охватывает все этапы, от анализа сырья до окончательной оценки. Каждый метод — будь то спектроскопия или ультразвуковой контроль — основывается на предыдущих проверках качества, обеспечивая максимальную производительность и поддерживая допуски на уровне микронов. Как метко заметил журнал Gauge Magazine :
«Прецизионные шарикоподшипники — это незамеченные герои современной промышленности, обеспечивающие работу всего, от аэрокосмических систем до медицинских приборов, с микроскопической точностью».
После технических проверок подшипники изготавливаются на заказ с учетом уникальных требований различных отраслей промышленности. Например, в автомобильной промышленности отказы подшипников могут привести к серьезным проблемам с безопасностью, таким как проблемы с рулевым управлением или неожиданные поломки, поэтому тщательные проверки являются обязательными. В аэрокосмической отрасли подшипники должны выдерживать экстремальные условия, такие как высокие перегрузки и экстремальные температуры, без потери целостности. Между тем, промышленное оборудование, часто работающее со скоростью до 10 000 об/мин, полагается на подшипники, способные сохранять точные размеры даже при непрерывной работе на высоких скоростях.
Улучшение качества обработки поверхности подшипников может значительно продлить срок их службы, потенциально удвоив его, одновременно сокращая время простоя и расходы на техническое обслуживание. Соответствие таким стандартам, как ISO 9001:2015, IATF 16949 и AS9100, гарантирует производителям стабильное качество и отслеживаемость, необходимые для конкуренции на мировых рынках.
В конечном итоге, эти проверки приносят пользу как производителям, так и конечным пользователям. Производители видят меньше дефектной продукции и повышают эффективность работы, а потребители получают более надежные и долговечные компоненты. Такой комплексный подход гарантирует, что каждый этап проверки вносит свой вклад в систему качества, которая поддерживает производительность и надежность высокоточных подшипников.
Часто задаваемые вопросы (FAQ)
Какие проверки подшипников наиболее важны для предотвращения преждевременного выхода из строя?
Ключевые проверки, помогающие предотвратить преждевременный выход подшипников из строя, включают в себя:
- Проверки размеров: Обеспечение правильной установки подшипника в его корпус или узел.
- Анализ качества поверхностиПроверка качества поверхности для минимизации трения и износа.
- Проверка целостности материалаПроверка прочности и долговечности материала подшипника.
- Оценка состояния остаточной смазки: Подтверждение того, что смазочный материал находится в хорошем состоянии и его достаточно для надлежащей работы.
- Оценки эффективностиПроверка подшипника для обеспечения его надлежащей работы.
Эти проверки играют жизненно важную роль в минимизации вероятности преждевременных поломок и обеспечении стабильной работы.
Как заводы проверяют внутренние дефекты подшипников, не разрезая детали?
Заводы полагаются на неразрушающие методы контроля для выявления внутренних дефектов подшипников без причинения вреда компонентам. Такие методы, как ультразвуковой контроль, вихретоковый контроль и резонансный контроль, позволяют анализировать внутренние структуры и обнаруживать дефекты, сохраняя при этом целостность деталей.
Что именно меняют стандарты ISO 9001 и IATF 16949 в контроле качества подшипников?
Стандарт ISO 9001 предлагает широкую основу для управления качеством, делая акцент на эффективности процессов и постоянном совершенствовании. Стандарт IATF 16949 идет еще дальше, добавляя более строгие стандарты, ориентированные на автомобильную промышленность, такие как усовершенствованная система предотвращения дефектов и более жесткий контроль за поставщиками. В совокупности эти стандарты помогают обеспечить большую точность и надежность контроля качества подшипников, соответствуя жестким требованиям автомобильной промышленности.
Вы высказали дельные мысли. Я поискал в интернете...
Более подробную информацию по этому вопросу я нашел на этом сайте, и выяснил, что большинство людей разделяют вашу точку зрения.